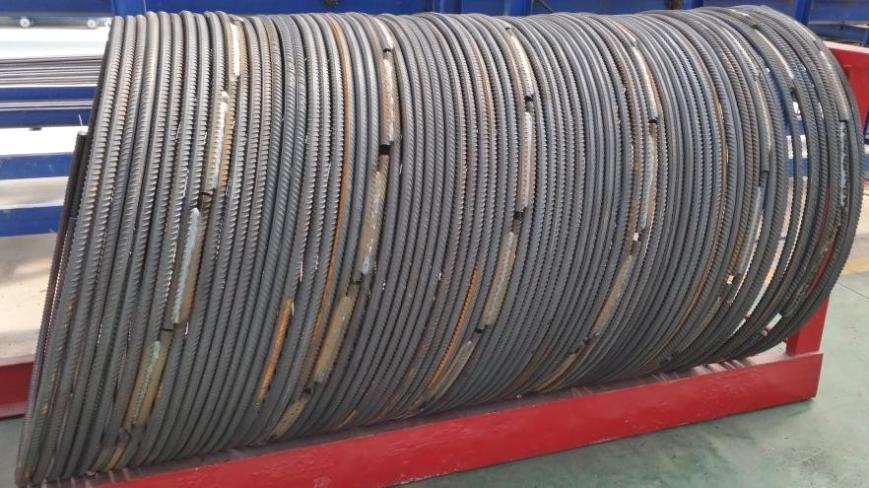
山东利伟数控弯圆机采用立式圆盘结构,同时集成自动焊接和切断装置,实现“弯 圆、焊接、切断”三部数控自动加工,精度可控制在±5mm 以内。伺服电机+高精度行 星轮减速机传动速度250000mm/min 有效控制了一次成型合格率。设备操作简单,只需 一人操作,精度准、速度快、效率高。
主要技术参数
| 钢筋加工范围 | Ф16mm—Ф32mm |
| 弯曲速度(m/min) | 300cm/min |
| 直径误差 | ±1cm |
| 弯曲电机功率 | 2.2KW(伺服电机+行星轮减速机) |
| 切断电机功率 | 4KW |
| 动力电源 | 380 v / 50 Hz |
| 焊机型号 | NBC500 |
三、操作指南
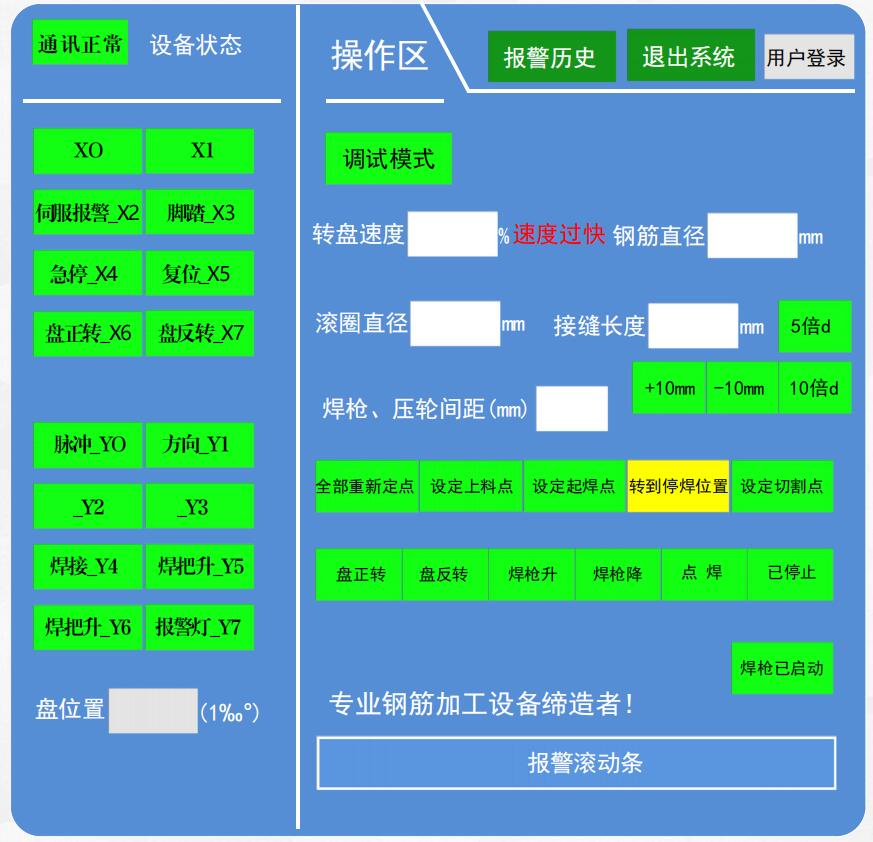
首先在数控终端进行机械参数设置,设定需弯曲加强圈弯曲周长及焊接机械手的起始 焊接点和 焊接长度(单面焊 10d,双面焊 5d)。如下图所示
1、通过传输平台人工将钢筋长肋调整竖直,同时通过传输平台将钢筋端头卡入模具 圆盘卡槽位置,启动数控弯圆脚踏开关。
2、弯圆机按设定的程序自动开始弯圆,并在设定点自动停止。
3、当钢筋弯曲至设定位置后,机械焊接手动启动完成加强圈外侧的焊接工作,在达 到设定的焊接长度后气保焊机自动停止。
4、焊接完成后,检查焊缝饱满度,达到要求后使用人工 对加工好的加强圈进行切断 并放置于存料架。
四、控制加强圈质量比较
钢筋笼加强圈加工的精度及尺寸是确保结构物保护层合格的重要环节,加强圈尺寸出 现偏差将导致整个钢筋笼尺寸不合格。因此,高标准加强圈的制作显得尤为重要。加强圈 弯制过程中,传统弯曲无法确保搭接部分圆顺,下料长度增加 2cm,弯曲后需切掉翘头; 自动焊弯圆可有效控制加强圈搭接部分翘头,且焊缝饱满,能严格保证质量、提高安全系 数、提升经济效益。